No hay productos en el carrito.
Para reducir el coste de impresión 3D hay que atacar el diseño antes que el precio: en un servicio online pagas sobre todo tiempo de máquina y material. Bajar volumen, eliminar soportes y elegir bien material y tecnología recorta la factura entre un 30 y un 70 % sin tocar la función de la pieza.
- Menos volumen, menos euros: vaciar la pieza o bajar el relleno al 15-20 % ahorra un 20-40 % en material y horas de máquina.
- Cero soportes: reorientar la pieza y sustituir voladizos por chaflanes a 45° elimina material de apoyo y postprocesado manual.
- Material justo: si la pieza no exige un técnico (ESD, ignífugo, alta temperatura), el PETG cuesta 2-4 veces menos que un nylon.
- Tecnología correcta: FDM para volumen económico, SLA para detalle fino, SLS para funcional sin soportes.
- Agrupar unidades: pasar de 1 a 10 piezas por lote baja el coste unitario un 15-40 %.
¿Qué encarece de verdad una pieza impresa en 3D?
El precio se reparte en tres bloques: tiempo de máquina (50-60 %), material (10-20 %) y preparación más postprocesado (25-35 %). Por eso las palancas que más ahorran son las que quitan horas de impresión y trabajo manual, no las que rascan unos gramos de filamento.
Tras más de 4.000 pedidos fabricados en nuestra granja de ~50 impresoras en Valencia, el patrón es constante: dos piezas con el mismo peso pueden costar el doble una que otra según soportes, orientación y altura. Y cada tecnología tiene su propio driver de coste: en FDM mandan las horas de extrusión y la altura en Z; en SLA (resina), los soportes y el vaciado; y en SLS con nylon PA12, el volumen que ocupa tu pieza dentro del lote, porque no lleva soportes.
Tiempo de máquina — el bloque grande
Supone un 50-60 % del precio típico. Se reduce con menos volumen, menos altura en Z y capas de 0,2 mm en vez de 0,12 mm.
Material — menos de lo que parece
Solo un 10-20 % del total en FDM. Cambiar de un material técnico a PETG ahorra más que afinar gramos de diseño.
Preparación y post — el coste invisible
Un 25-35 %: laminado, retirada de soportes, lijado. Un diseño sin soportes recorta este bloque casi a cero.
¿Cuánto volumen puedes quitar sin perder resistencia?
Más del que crees: la rigidez de una pieza FDM la dan las paredes, no el relleno. Con 3-4 perímetros (1,2-1,6 mm de pared) y relleno giroide del 15-20 %, la mayoría de piezas funcionales cumplen igual que macizas y cuestan la mitad.
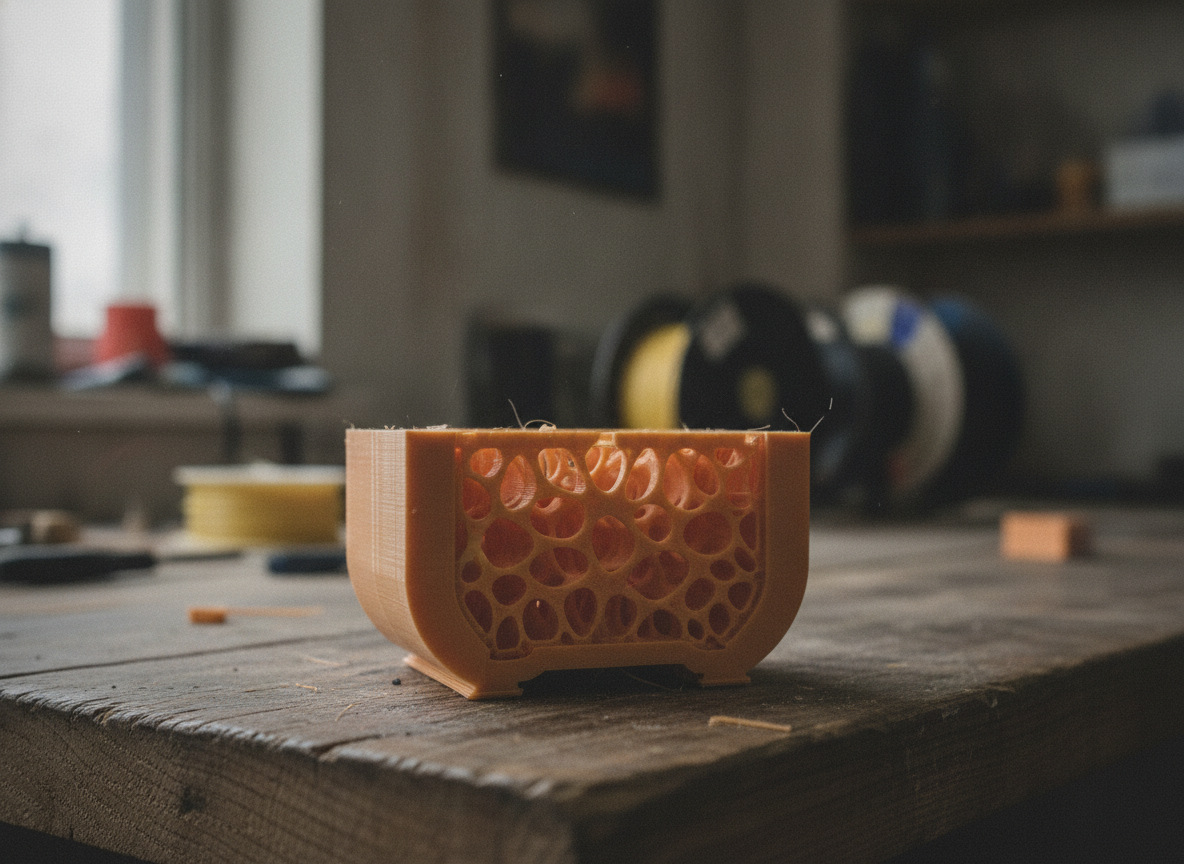
El coste escala con el volumen, y el volumen escala al cubo. Reducir un 20 % las dimensiones lineales deja el material en un 51 % (0,8³ = 0,512): en maquetas y prototipos de validación, donde la escala exacta no es crítica, es el ahorro más barato que existe.
En resina el equivalente es el vaciado: paredes de ~2 mm con orificios de drenaje de al menos 3,5 mm ahorran un 40-70 % de material en piezas compactas, como recoge la propia guía de vaciado de Formlabs. En SLS también funciona, añadiendo orificios de escape para retirar el polvo no sinterizado.
Sobre patrones de relleno: el giroide reparte cargas en todas direcciones con menos material que un grid denso (comparativa de patrones de Prusa Research). En un utillaje de línea para un cliente de automoción bajamos el relleno del 40 % al 18 % giroide sin que la pieza fallara en banco, con un recorte cercano al 35 % del precio.
¿Por qué la orientación y los soportes disparan el precio?
Porque el soporte es material que pagas dos veces: al imprimirlo y al pagar la mano de obra de retirarlo. En FDM y SLA, cualquier voladizo que supere ~45° respecto a la vertical necesita apoyo, y cada hora de retirada y lijado va directa al presupuesto.
Los arreglos suelen ser gratis en CAD: sustituir voladizos horizontales por chaflanes a 45°, resolver agujeros laterales en forma de lágrima y apoyar la pieza sobre su cara plana más grande. En una carcasa de electrónica IoT que fabricamos de forma recurrente, reorientarla y añadir dos chaflanes bajó el precio en torno a un 28 % sin tocar una sola cota funcional.
En SLA el impacto es aún mayor: los soportes consumen un 10-25 % de resina extra y dejan marcas que obligan a lijar. En SLS este problema no existe: el propio polvo sostiene la pieza, así que las geometrías complejas no pagan sobrecoste por soportes. Estos principios de diseño para fabricación aditiva están recogidos en la norma ISO/ASTM 52910.
¿Qué ajustes de diseño ahorran más en cada tecnología?
Estas son las nueve palancas que más presupuestos abaratan en nuestro día a día, con el ahorro típico que vemos pedido tras pedido. No todas aplican a todo: lo que ahorra en FDM puede ser irrelevante en SLS.
| Palanca de diseño | Ahorro típico | FDM | SLA | SLS |
|---|---|---|---|---|
| Relleno giroide 15-20 % en vez de macizo | 20-40 % | Sí | — | — |
| Vaciado con orificios de drenaje/escape | 40-70 % de material | — | Sí | Sí |
| Reorientar para eliminar soportes | 10-30 % | Sí | Sí | No aplica |
| Chaflanes a 45° en voladizos | 5-15 % | Sí | Sí | No aplica |
| Altura de capa 0,12 → 0,2 mm | 15-30 % del tiempo | Sí | Parcial | — |
| Reducir la altura en Z al orientar | 10-25 % | Sí | Sí | — |
| Compactar el volumen ocupado (bounding box) | 10-30 % | — | — | Sí |
| Cambiar de material técnico a estándar | 30-60 % | Sí | Sí | Parcial |
| Agrupar unidades en un mismo lote | 15-40 % unitario | Sí | Sí | Sí |
La lectura práctica: combina dos o tres palancas y el ahorro se multiplica. Una pieza reorientada, con relleno al 18 % y pedida en lote de 10 puede costar la mitad que la versión «por defecto».
¿Qué material elegir para no pagar de más?
El más barato que cumpla la función con margen: más de la mitad de las piezas que nos llegan pedidas en materiales técnicos funcionarían igual en PETG. Los técnicos (ESD, ignífugos UL94 V0, alta temperatura) tienen sentido cuando una norma o el entorno lo exigen, no «por si acaso».
| Material | Coste relativo (PLA = 1×) | Temp. de servicio aprox. | Cuándo compensa |
|---|---|---|---|
| PLA | 1× | ~50 °C | Validación de forma, maquetas, prototipos estéticos |
| PETG | 1-1,2× | ~70 °C | Funcional general: carcasas, soportes, utillaje interior |
| ASA | 1,3-1,6× | ~85-90 °C | Exterior y UV: automoción, agro, señalética |
| TPU (flexible) | 1,5-2× | ~60-80 °C | Juntas, topes, protectores, amortiguación |
| Resina estándar (SLA) | 2-3× | ~50-60 °C | Detalle fino, encajes precisos, piezas pequeñas |
| Nylon PA12 (SLS) | 2,5-4× | ~80-100 °C | Piezas técnicas, mecanismos, series sin soportes |
| Técnicos (ESD, UL94 V0, alta temp.) | 2-5× | Según grado | Solo si la normativa o el entorno lo exigen |
Nuestra recomendación por defecto para funcional de PYME industrial: PETG para la mayoría de carcasas y utillajes de interior, ASA si la pieza vive en exterior o junto a un motor, y PA12 en SLS cuando hay mecanismos, clips que flexan o series. La forma rápida de decidir es subir el mismo archivo y comparar materiales con precio al momento; y si buscas rangos orientativos por tecnología, los detallamos en nuestra página de precios de impresión 3D.
¿Cómo baja el coste unitario en series cortas?
Repartiendo la preparación entre más piezas y llenando la bandeja: pasar de 1 a 10 unidades suele bajar el coste unitario un 15-40 %. En SLS el salto es mayor todavía, porque las piezas se anidan en 3D dentro del mismo lote de polvo.
El motivo es simple: preparar el archivo, laminar y arrancar la máquina cuesta casi lo mismo para 1 pieza que para 20. En series de utillajes y recambios —de jigs de verificación para línea de montaje a piezas descatalogadas de maquinaria agrícola— ese prorrateo marca la diferencia entre un unitario caro y uno competitivo.
Consejo directo: presupuesta varias cantidades a la vez (1, 5, 10, 25) y mira los saltos. Muchos clientes de electrónica acaban pidiendo 10 carcasas en vez de 3 porque la diferencia total son pocos euros; hasta hemos seccionado una maqueta de 2,5 m para un cliente cerámico en módulos que llenaban bandejas completas, precisamente para exprimir este efecto.
Errores frecuentes que encarecen tu pieza (los vemos cada semana)
Estos fallos se repiten en los archivos que recibimos. Todos se corrigen en minutos en CAD, y algunos duplican el precio o hacen la pieza directamente infabricable.
Paredes finas — por debajo de 1 mm
En FDM el mínimo fiable son 0,8 mm y lo recomendable 1,2 mm (3 perímetros con boquilla de 0,4 mm). Menos que eso es pieza frágil o reimpresión.
Relleno al 100 % — «por seguridad»
Pasar del 20 % al 100 % puede duplicar el precio para ganar solo un 20-30 % de rigidez. Añade perímetros o nervios de 2 mm: es más barato y más eficaz.
Holgura cero — en encajes y tapas
Dos piezas dibujadas a la misma cota no encajan. Deja 0,2-0,4 mm de holgura en FDM y 0,1-0,2 mm en SLS, y valida con una muestra antes de la serie.
Roscas impresas — menores de M6
Se desgastan en pocos ciclos de apriete. Un inserto roscado de latón cuesta ~0,10-0,30 €/ud y convierte la unión en definitiva.
Tecnología equivocada — SLA para piezas grandes
Una carcasa de 250 mm puede costar 3-5 veces más en resina que en FDM sin aportar nada si el detalle fino no importa. Reserva la resina para lo pequeño y preciso.
Exportación descuidada — pulgadas y STL facetados
Exporta siempre en milímetros y con tolerancia de malla ~0,01 mm. Un archivo en pulgadas llega 25,4 veces más grande y el presupuesto se dispara sin motivo.
¿Qué comprobar antes de subir tu archivo?
Cinco comprobaciones de dos minutos evitan el 90 % de los sobrecostes. Y la validación final es empírica: sube versiones de tu diseño al presupuestador online, compara cifras reales y quédate con la ganadora; la fabricamos nosotros desde 1 unidad.
- Unidades en milímetros y formato STL, 3MF o STEP (STEP si prevés cambios de ingeniería).
- Paredes ≥ 1,2 mm en FDM y ≥ 1 mm en SLS; nervios en lugar de masa maciza.
- Voladizos resueltos con chaflán a 45° y la cara plana más grande hacia la base.
- Material justo para la función: temperatura, exterior, flexibilidad o normativa, sin sobredimensionar.
- Varias cantidades presupuestadas para ver los saltos de precio por lote.
Preguntas frecuentes
Dudas habituales sobre cómo abaratar piezas impresas en 3D sin perder calidad funcional.
¿Cuánto cuesta imprimir una pieza en 3D?
Como referencia de servicio: una pieza pequeña en FDM suele moverse entre 5 y 20 €, una funcional mediana entre 20 y 60 €, y el SLS en PA12 parte de cifras algo mayores. El precio exacto depende del volumen, las horas de máquina y el material, por eso se calcula siempre sobre tu archivo.
¿Influye el formato del archivo (STL, 3MF o STEP) en el precio?
No: el precio depende de la geometría, no de la extensión. STEP conserva el modelo paramétrico y facilita iterar; el STL debe exportarse con tolerancia fina (~0,01 mm) para evitar facetas visibles. Lo que sí encarece son unidades mal configuradas o mallas con errores que exigen reparación manual.
¿Qué porcentaje de relleno necesita una pieza funcional?
Para la mayoría de aplicaciones, un 15-20 % en patrón giroide con 3-4 perímetros. Sube al 30-40 % solo con cargas elevadas o puntos de anclaje que trabajan a fatiga. Por encima del 50 %, el material extra apenas aporta rigidez: es más eficaz añadir perímetros o nervios en el propio diseño.
¿Sale más barato imprimir en casa que encargarlo?
En coste de filamento sí; en coste total, rara vez. Amortización de la máquina, fallos, calibración, electricidad y tus propias horas suman más que el precio de servicio en piezas puntuales. Además, una granja accede a materiales (PA12, ESD, UL94 V0) que una impresora doméstica no procesa.
¿El color o el acabado cambian el precio?
El color estándar del material, no. Los acabados sí: lijado, imprimación o pintura son horas de trabajo manual y pueden sumar un 10-30 % al total. Si la cara vista no es crítica, pide acabado de máquina y orienta la pieza para que la superficie estética quede hacia arriba.