No hay productos en el carrito.
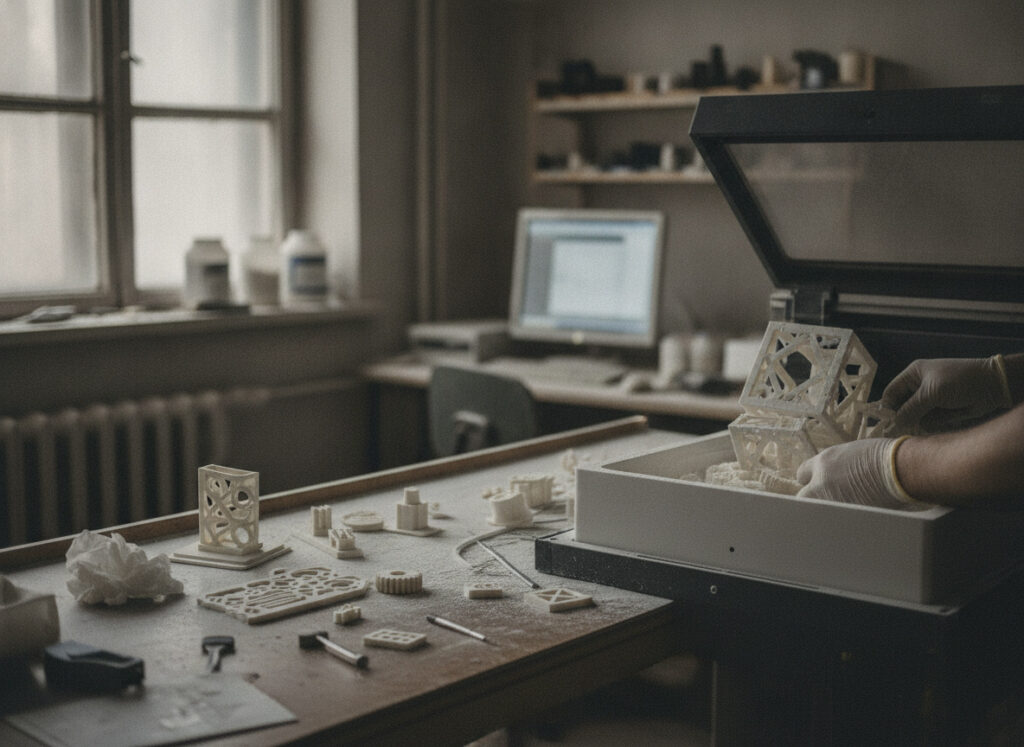
La impresión 3D SLS en nylon PA12 conviene cuando la pieza es funcional y definitiva: ofrece 46-50 MPa de tracción, aguanta ~95 °C bajo carga y no necesita soportes, así que la geometría compleja deja de ser un límite. Frente a FDM o SLA, compensa en cuanto hay exigencia mecánica real o series de 10 a 5.000 unidades.
- Elígela para piezas de uso final, clips y bisagras que flexan, utillajes de producción y series cortas sin invertir en molde.
- Propiedades reales: 46-50 MPa de tracción, 18-25 % de elongación a rotura y absorción de humedad inferior al 1 %.
- Coste: la unidad suelta sale más cara que en FDM, pero en lotes el precio por pieza cae un 40-60 % gracias al anidado en cámara.
- Evítala si buscas superficie lisa de pieza vista (mejor SLA), un prototipo de forma rápido y barato (FDM) o piezas que superen la cámara (~300 mm).
¿Qué es la impresión SLS y por qué casi todo se imprime en nylon PA12?
El sinterizado selectivo por láser (SLS) funde polvo de polímero capa a capa con un láser de CO₂. El polvo no fundido sostiene la pieza durante todo el proceso: no hay soportes, ni marcas, ni orientaciones prohibidas. La norma ISO/ASTM 52900 lo clasifica como fusión de lecho de polvo, la misma familia que el MJF de HP.
El PA12 concentra la gran mayoría de la producción SLS mundial por una razón práctica: su ventana térmica de sinterizado es ancha y estable, y eso da lotes repetibles. A eso suma el mejor equilibrio rigidez-tenacidad-precio de todos los polvos disponibles.
La pieza resultante es casi isótropa, con densidad de ~1,01 g/cm³, capas de 0,1 mm y una superficie mate ligeramente granulada. Ese acabado se homogeneiza con granallado y admite teñido en color.
Sin soportes: la ventaja que cambia el diseño
Al abrir la cámara, las piezas salen enterradas en polvo que ha hecho de soporte natural. Canales internos, rejillas y mecanismos ya montados: todo es imprimible sin retirar ni lijar soportes después.
¿Cuándo conviene elegir SLS en nylon frente a FDM o SLA?
Elige SLS cuando la pieza va a trabajar de verdad: carga mecánica, fricción, clips que flexan, temperatura o montaje repetido. El FDM sigue ganando en prototipos de forma y piezas grandes baratas, y la resina SLA en detalle fino y superficie lisa de pieza vista.
En nuestra granja de ~50 impresoras lo vemos a diario: muchos clientes de ingeniería validan la geometría en FDM por 8-15 € y fabrican la versión definitiva o la preserie en PA12. Es la ruta que recomendamos: iterar barato, producir en nylon.
| Criterio | FDM | SLA (resina) | SLS (nylon PA12) |
|---|---|---|---|
| Resistencia mecánica | Media y anisótropa (falla entre capas) | Media-baja, tiende a fragilidad | Alta y casi isótropa (46-50 MPa) |
| Soportes | Sí, dejan marca | Sí, dejan marca | No: el polvo soporta la pieza |
| Acabado superficial | Líneas de capa visibles | Liso, detalle de ~0,05 mm | Mate granulado, teñible |
| Tolerancia típica | ±0,2-0,5 mm | ±0,1-0,2 mm | ±0,3 % (mín. ±0,3 mm) |
| Temperatura (HDT aprox.) | PLA ~55 °C · ASA ~95-100 °C | 50-70 °C (resina estándar) | ~95 °C a 1,82 MPa · ~175 °C a 0,45 MPa |
| Coste orientativo 1 ud (carcasa 60×60×25 mm) | 8-15 € | 18-35 € | 20-40 € |
| Coste orientativo a 100 uds | Baja poco (horas máquina lineales) | Baja poco | 8-15 €/ud gracias al anidado |
| Cuándo elegirla | Prototipos de forma, piezas grandes, mínimo coste | Piezas vista, maquetas, detalle fino | Uso final, mecanismos, series de 10-5.000 uds |
Nuestra recomendación clara: para un prototipo funcional que irá a ensayo real o para cualquier pieza de uso final, iríamos directos a SLS en PA12. Reservamos FDM para validar forma y volumen, y SLA para pieza vista con detalle por debajo de 0,3 mm.
¿Qué propiedades mecánicas reales tiene el nylon PA12 sinterizado?
El PA12 sinterizado ronda los 46-50 MPa de tracción con 18-25 % de elongación a rotura: rompe deformándose, no de forma frágil, que es justo lo que pides a clips, carcasas y utillaje. Entre el plano XY y el eje Z la diferencia baja del 15 %, frente a caídas del 40-60 % habituales en FDM.
| Propiedad | Valor típico (PA12 SLS) | Lectura práctica |
|---|---|---|
| Resistencia a tracción | 46-50 MPa | Comparable a un ABS inyectado |
| Módulo elástico | 1.650-1.850 MPa | Rigidez suficiente para utillaje de línea |
| Elongación a rotura | 18-25 % (XY) | Snap-fits que aguantan miles de ciclos |
| HDT a 0,45 MPa | ~175 °C | Entornos calientes sin carga elevada |
| HDT a 1,82 MPa | ~95 °C | Piezas cerca de motores o electrónica de potencia |
| Densidad de pieza | ~1,01 g/cm³ | 3-5 veces más ligera que el aluminio |
| Absorción de humedad | 0,5-1 % | Estable dimensionalmente; apta para agua |
| Resistencia química | Aceites, grasas, hidrocarburos | Entornos de taller, automoción y agro |
Puedes contrastar estos rangos con el datasheet del DuraForm PA de 3D Systems o la guía de impresión en nylon de Formlabs. Los valores finales dependen de la máquina, la tasa de refresco del polvo y la orientación; por eso damos rangos y no cifras únicas.
Tras cientos de lotes en PA12, el dato que más pesa para nuestros clientes de oficina técnica no es la tracción: es la repetibilidad. Entre lotes separados por meses medimos desviaciones por debajo de ±0,3 % en piezas de 100 mm, suficiente para utillaje intercambiable en producción.
De blanco de máquina a negro industrial
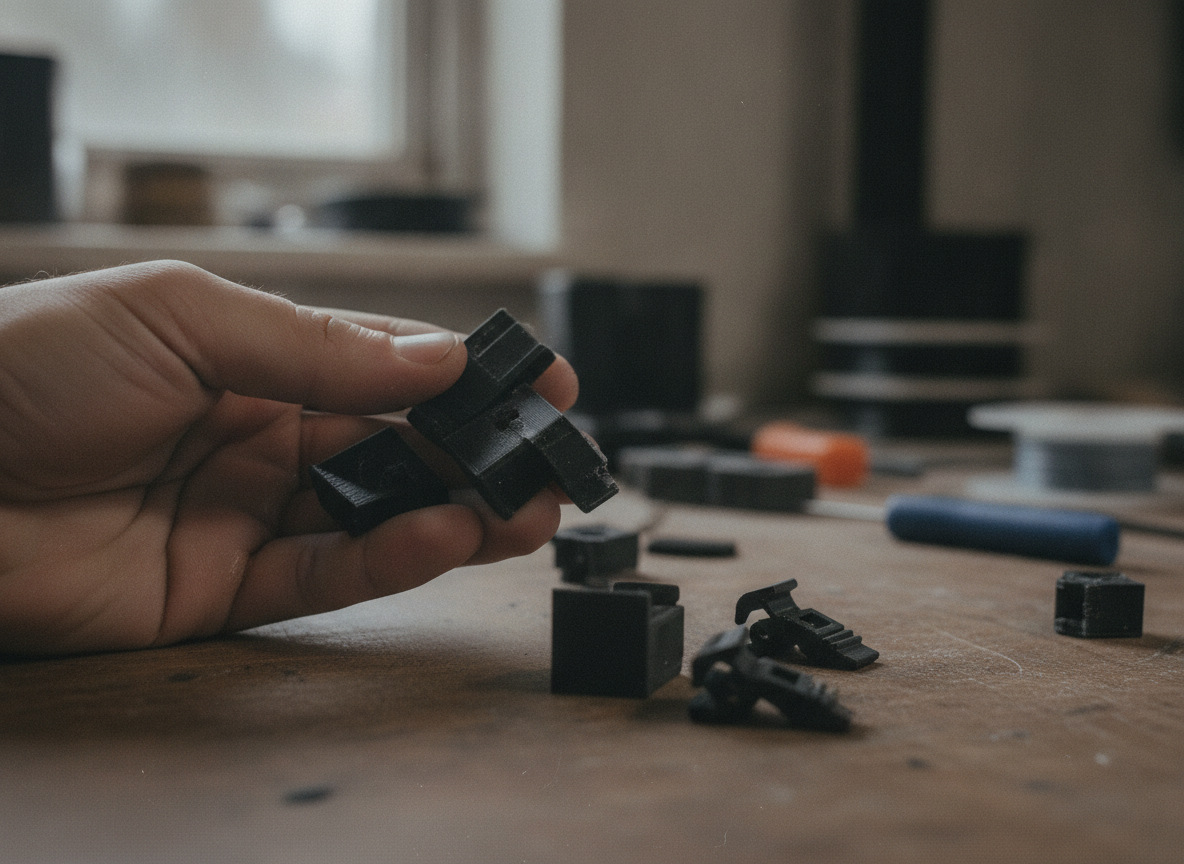
El PA12 sale blanco y su superficie porosa admite teñido por inmersión en caliente. El negro es el estándar de facto en electrónica y automoción: uniforme, no se desconcha y frena el amarilleo por UV.
¿Para qué aplicaciones industriales compensa más el SLS con PA12?
Donde más rinde es en utillaje de producción, preseries y recambios: piezas que trabajan desde el día uno y que no justifican ni molde ni mecanizado. Es el grueso de lo que fabricamos para clientes de industria y electrónica, con más de 4.000 pedidos entregados desde Valencia.
Utillajes y jigs — producción
Posicionadores, galgas y útiles de montaje que aguantan turnos completos. Frente a los 300-600 € de un útil mecanizado, en PA12 hablamos de 40-120 € y días en vez de semanas.
Carcasas de electrónica — preseries
De 20 a 500 unidades antes de invertir en molde: alojamientos de PCB con torretas y clips integrados en paredes de 1,5-2 mm.
Clips y snap-fits — automoción
Con 18-25 % de elongación, un snap-fit bien dimensionado supera miles de ciclos de montaje sin rotura frágil.
Garras y eslabones — robótica
A ~1,01 g/cm³, una garra en PA12 pesa 3-5 veces menos que en aluminio: menos inercia y ciclos más rápidos en cobots.
Recambios descatalogados — maquinaria y agro
Fabricamos desde 1 unidad: guías, casquillos, tapas y engranajes de baja carga que ya no tienen repuesto oficial.
Conductos y colectores — geometría interna
Canales internos que ningún mecanizado alcanza, impresos de una pieza y sin soportes que extraer después.
¿Cuánto cuesta imprimir en SLS nylon y cómo bajar el precio por pieza?
Una carcasa tipo de 60×60×25 mm ronda los 20-40 € suelta y los 8-15 €/ud en lotes de 100 (rangos típicos del sector; el precio exacto depende del volumen de material y de la ocupación de cámara). A diferencia del mecanizado, la complejidad geométrica apenas encarece.
La clave es el anidado: las piezas se empaquetan en 3D dentro de la cámara y comparten un mismo ciclo de sinterizado y enfriado, que dura lo mismo vaya llena o medio vacía. Un lote bien anidado reparte ese coste fijo y hunde el precio unitario.
- Agrupa referencias en un mismo pedido: cinco piezas distintas anidadas cuestan menos que cinco pedidos sueltos.
- Vacía los macizos: el coste va ligado al volumen; un vaciado con agujeros de escape ahorra un 30-50 % en piezas gruesas.
- Pide la preserie completa de una vez en lugar de ir goteando unidades semana a semana.
Tienes el desglose de cómo se forma el precio en nuestra guía de precios de impresión 3D; y si ya tienes el archivo, presupuéstalo online en un minuto: eliges PA12, ves precio y plazo, y lo fabricamos nosotros.
¿Qué reglas de diseño hay que respetar en SLS con PA12?
La regla de oro: paredes desde 0,8 mm, holguras de 0,3-0,5 mm y agujeros de escape de polvo en todo hueco cerrado. Con eso resuelto, el SLS perdona casi todo lo demás.
- Espesor de pared: mínimo 0,8 mm; recomendamos ≥1 mm en zonas estructurales y ≥1,5 mm si la pared supera los 50 mm de largo.
- Holguras en mecanismos: 0,3 mm para ajuste justo y 0,5 mm para movimiento garantizado; se pueden imprimir ensamblajes ya montados (bisagras, cadenas, carracas).
- Agujeros de escape: ≥3,5 mm de diámetro y mejor dos por cavidad; el polvo atrapado suma peso y coste.
- Taladros y roscas: los agujeros cierran ~0,1-0,2 mm (repásalos a broca si son de ajuste); por debajo de M5, mejor inserto roscado que rosca impresa.
- Textos y detalles: relieve o grabado de ≥0,5 mm de profundidad y ~0,8 mm de trazo para que sobrevivan al granallado.
- Planos largos: por encima de ~150 mm con pared fina puede aparecer un warpage leve; nervia o curva el diseño.
El postprocesado va de serie
Toda pieza SLS pasa por limpieza de polvo y granallado antes de salir del taller. El resultado es un acabado mate uniforme listo para montar, con el teñido negro como extra más pedido.
Errores frecuentes al pedir piezas SLS en nylon (y cómo evitarlos)
Estos son los fallos que más se repiten en los archivos que revisamos cada semana. Todos tienen arreglo antes de fabricar; casi ninguno después.
- Pedir SLS para una pieza estética vista. El teñido no alisa la superficie granulada; si esperas acabado tipo inyección, saldrás decepcionado. Para pieza vista con detalle fino, resina SLA.
- Diseñar con espesores de FDM. Nos llegan STL con paredes de 0,4-0,6 mm que en filamento cuelan y en SLS se rompen al desempolvar. Respeta los 0,8-1 mm.
- Cerrar cavidades sin agujero de escape. Una carcasa hueca sellada llega llena de polvo: más peso, más coste y un sonajero dentro.
- Ignorar el eje Z en piezas a flexión. Esa caída del ~15 % en Z decide roturas en pestañas finas; indícanos la dirección de carga y orientamos la pieza en cámara.
- Gotear unidades sueltas. Tres pedidos de 10 piezas en un mes cuestan bastante más que uno de 30: el ahorro vive en el anidado por lote.
- Imprimir roscas pequeñas. Por debajo de M5 la rosca impresa se redondea; un inserto de latón de ~0,30 € aguanta pares de apriete reales.
Preguntas frecuentes
Las dudas que más nos llegan sobre impresión 3D SLS en nylon PA12.
¿Qué diferencia hay entre PA12 y PA11?
El PA11 es más dúctil (40-50 % de elongación), de origen biobasado y aguanta mejor impacto y fatiga. El PA12 es algo más rígido, más estable dimensionalmente y más económico. Para el 80-90 % de piezas industriales el PA12 sobra; reservamos PA11 para bisagras vivas e impactos severos.
¿SLS o MJF: cuál elegir para nylon?
Mecánicamente son casi indistinguibles: ambos parten de PA12 y rondan los 46-50 MPa. El MJF sale gris oscuro y acelera en series muy grandes; el SLS sale blanco (teñible en cualquier color) y suele dar mejor precio en lotes pequeños y medianos. En piezas funcionales, la elección rara vez cambia el resultado.
¿Aguanta el PA12 exterior, agua y productos químicos?
Sí, con un matiz: absorbe menos del 1 % de humedad y resiste agua, aceites, grasas e hidrocarburos sin degradarse. Su punto débil es el UV prolongado, que amarillea el blanco natural; para exterior recomendamos teñido negro o pintura, y con eso aguanta años de servicio.
¿Qué tolerancias dimensionales puedo esperar en SLS?
La referencia del sector es ±0,3 % con un mínimo de ±0,3 mm, y es lo que medimos de forma consistente en piezas de hasta 200 mm. En cotas críticas de ajuste, lo correcto es dejar demasía y repasar a broca o escariador; si tu plano exige ±0,05 mm, esa cota se mecaniza.
¿Qué plazo de entrega tiene una pieza SLS en nylon?
El rango habitual es de 4-8 días laborables, porque los lotes se agrupan por cámara y el ciclo de sinterizado más enfriado supera las 24 h. Si necesitas fecha cerrada, consulta plazo y precio al subir tu archivo: verás el compromiso de entrega antes de confirmar.